Hangzhou Zhiwei Packaging Technology Co.,Ltd
-

-

+86 13758856618
 LANGUE

Rollstock Film Manufacturer
Notre film en rouleau répond précisément à cinq préoccupations fondamentales des acheteurs : **compatibilité, conformité des matériaux, barrière de protection, qualité d'impression et contrôle personnalisable**, résolvant de manière globale les problèmes d'approvisionnement exclusifs avec des avantages ciblés :
1. Compatibilité pour les fonctions principales :
- Contrôle précis des dimensions de largeur et d'épaisseur du film en rouleau, garantissant les normes de rigidité et de planéité.
-Parfaitement compatible avec les machines d'emballage automatiques à grande vitesse, empêchant le bourrage ou la déviation du film.
- Assure une étanchéité douce et uniforme, préservant l’efficacité de la production.
2. Conformité matérielle :
- Adhère à la base de conformité des matériaux, en utilisant des matériaux de qualité alimentaire ou certifiés en matière de sécurité pour les catégories correspondantes.
- Exempt d'odeurs et de migration de composants nocifs, entièrement conforme aux normes de sécurité en matière de contact alimentaire et aux certifications industrielles.
- Atteint la résistance matérielle requise, éliminant ainsi les problèmes de conformité pour les acheteurs.
3. Protection des barrières :
- Des performances de barrière élevées empêchent efficacement l'humidité, l'oxydation, les dommages causés par les UV et les odeurs.
- Répond précisément aux besoins de préservation de la fraîcheur de divers contenus tels que les collations, les produits séchés et les produits frais, prolongeant ainsi la durée de conservation des produits.
4. Qualité d'impression :
- Précision visuelle avec un repérage précis, une haute fidélité des couleurs, une forte adhérence de l'encre et une résistance à la décoloration.
- Les motifs clairs et vibrants répondent pleinement aux exigences d'affichage de la marque.
5. Personnalisation et livraison :
- Personnalisation flexible des dimensions, de l'épaisseur et de la structure de la couche barrière.
- Offre des prix de gros raisonnables, des quantités minimales de commande contrôlées et des cycles de production stables.
- Les produits défectueux peuvent être rapidement remplacés, garantissant ainsi un processus d'approvisionnement pleinement efficace et sans tracas.
-
Produits populaires

-
Emballage flexible

-
Emballage en papier

-
Emballage en plastique

-
Étiquette autocollante

-
Pochette en paille intégrée

-
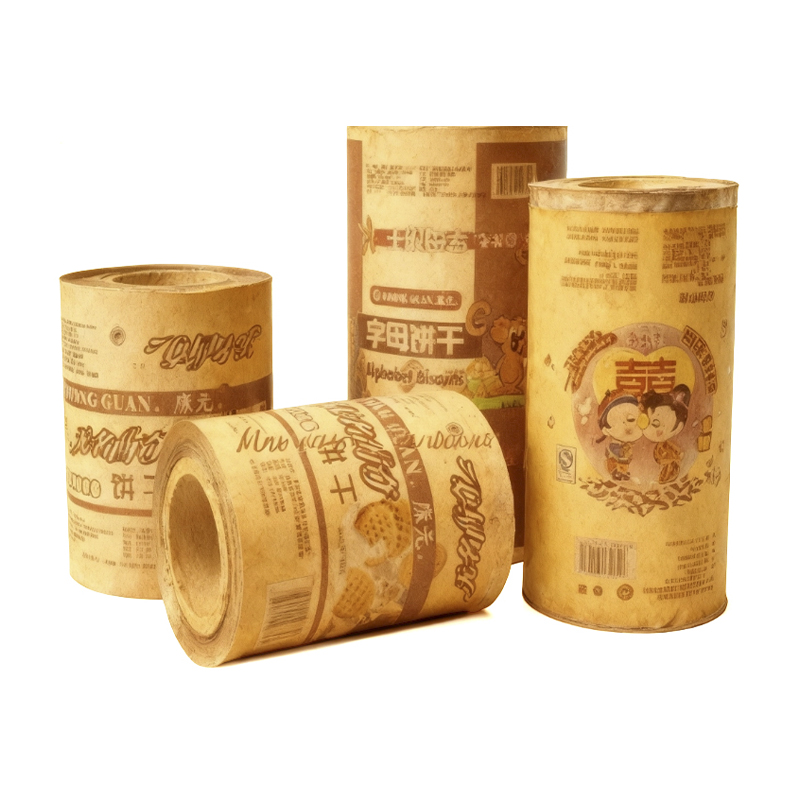
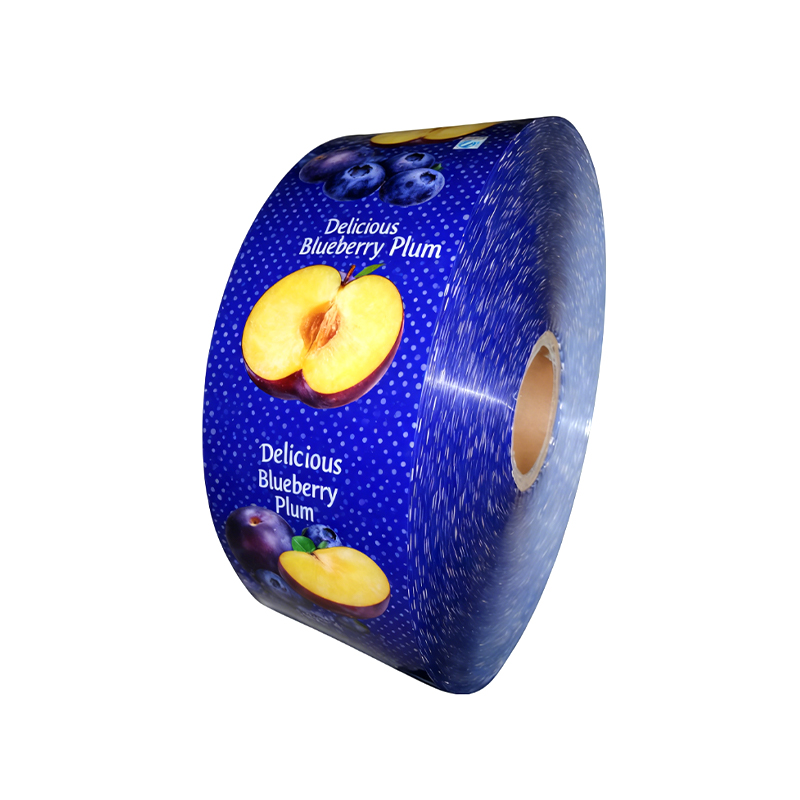
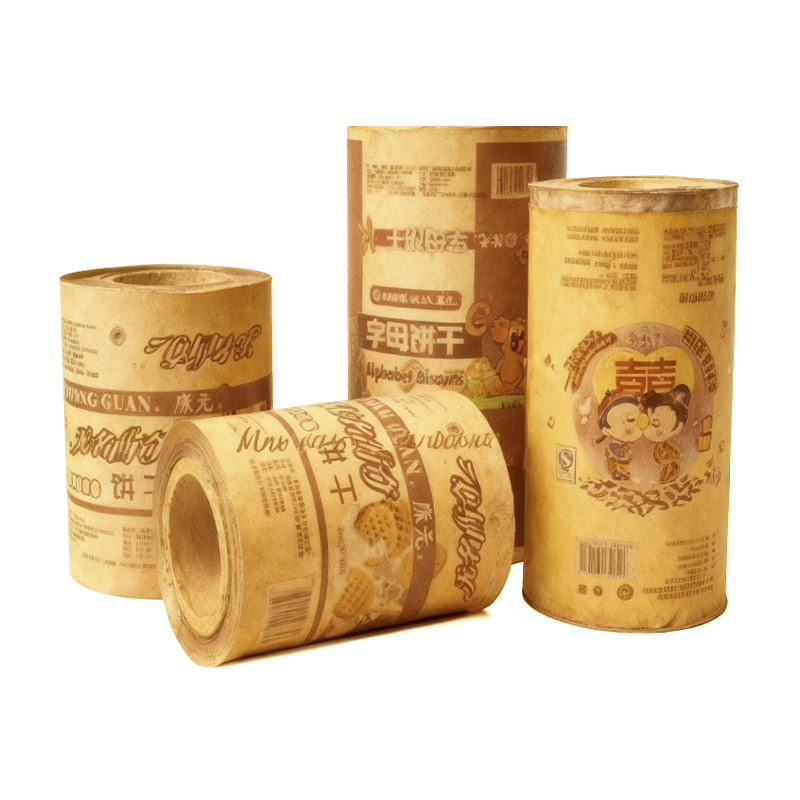 La forme du noyau est un matériau laminé, le noyau étant principalement constitué de papier ou de plastique. Les spécifications sont uniformes (généralement des noyaux de 3 et 6 pouces), le rouleau...VOIR PLUS

-
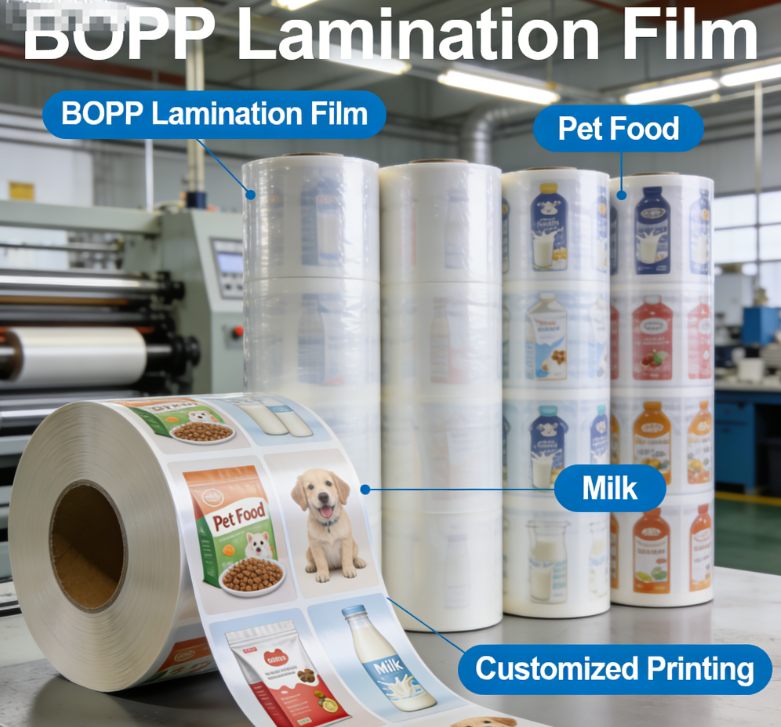
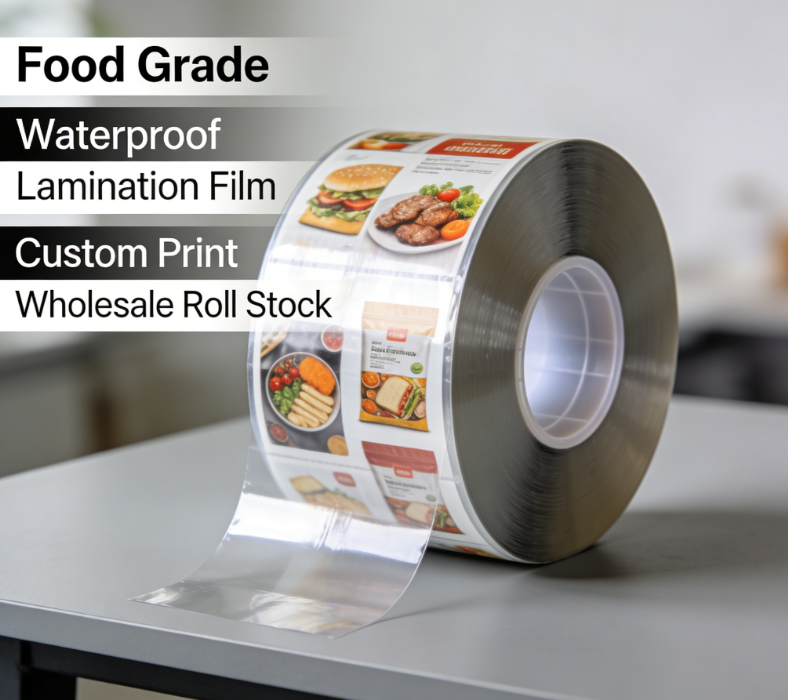
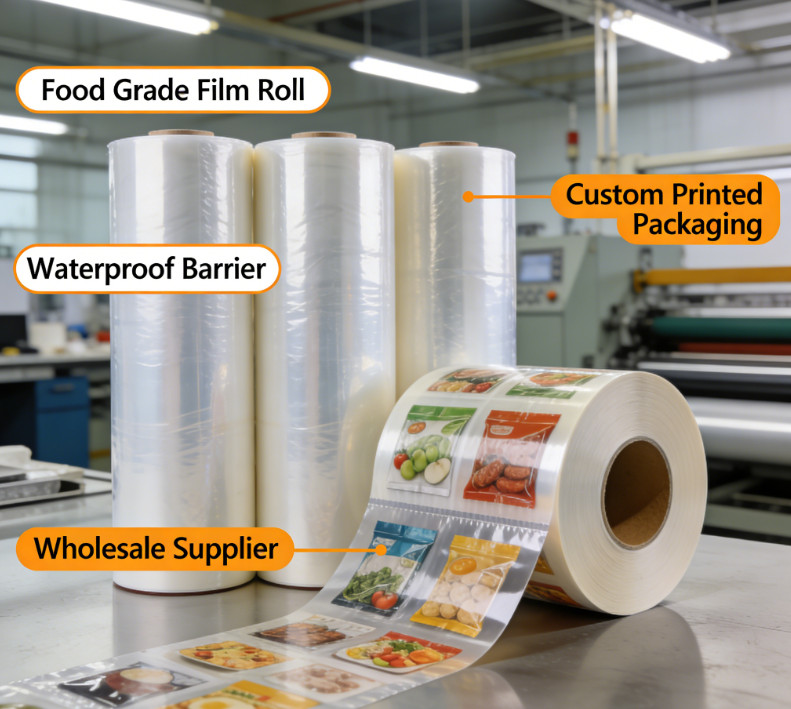
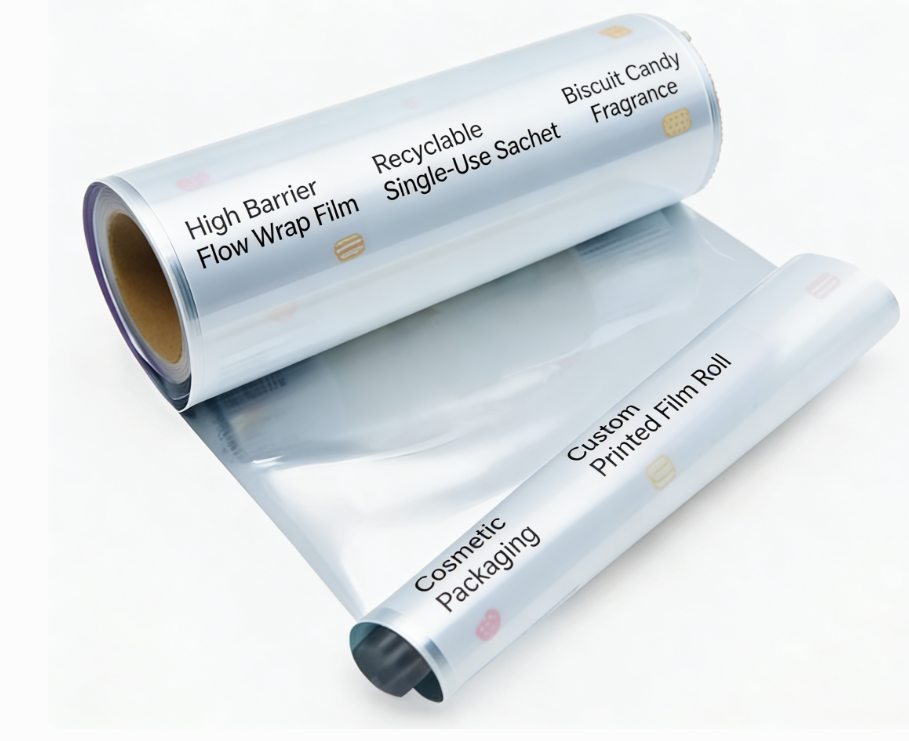
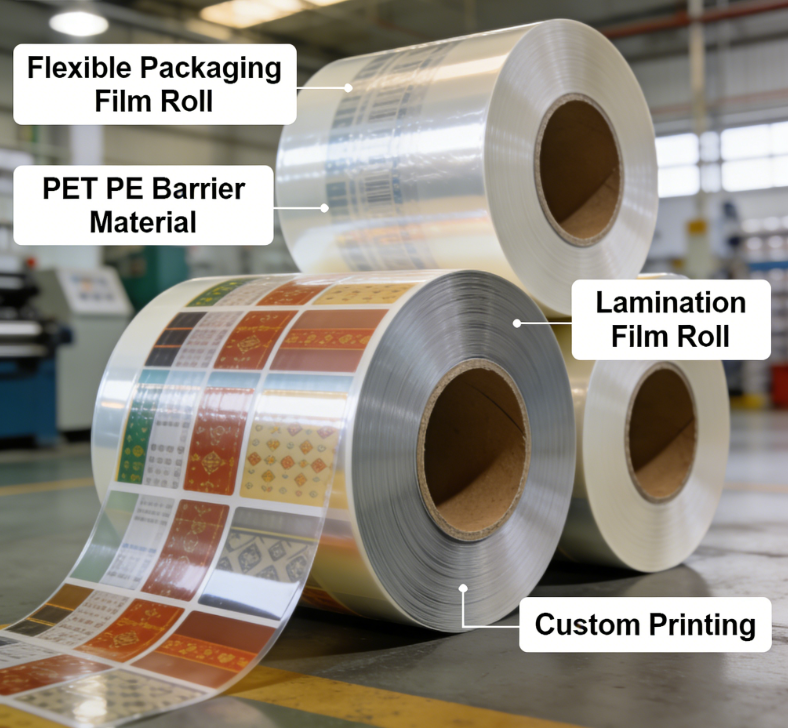
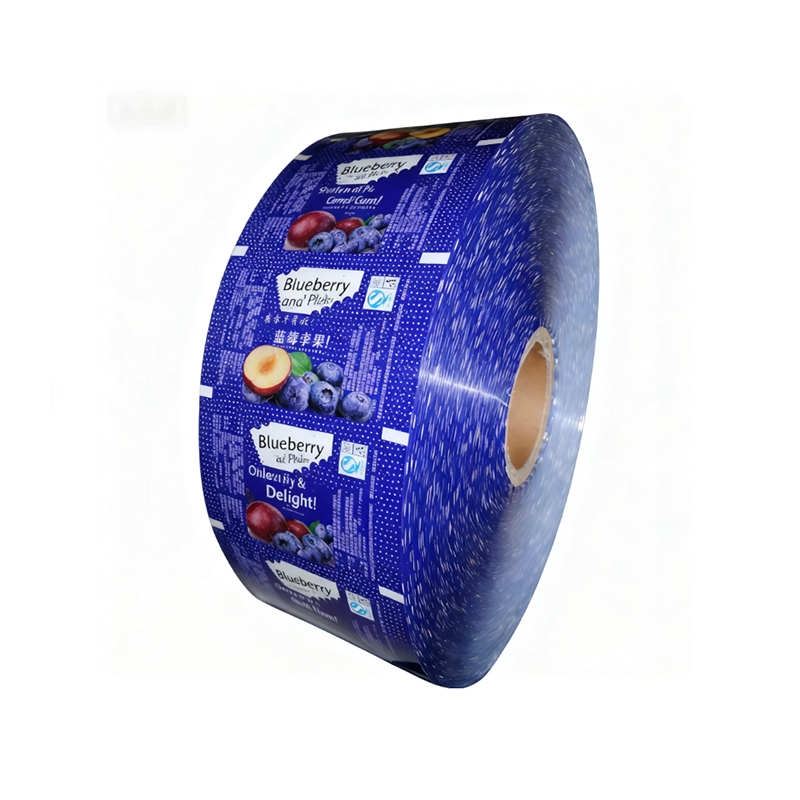
 1、Matériel de base du produit Notre activité principale est le film stratifié composite BOPP, utilisant la technologie composite de coextrusion multicouche BOPP, PET, PE, des matières premières ...VOIR PLUS
Hangzhou Zhiwei Emballage Technology Co., Ltd

Nouveautés
-
Matériaux d'emballage approuvés par la FDA : Guide de conformité 21 CFR pour les marques alimentaires
 Sep 23,2026
Lors d'un audit de routine au détail, un fabricant de snacks a mis en attente une palette entière de sachets de granola car le film flexible ne contenait aucune documentation liant l'emballage à une réglementation spécifique 21 CFR. Le transformateur avait commercialisé le matériau comme étant de « qualité al...VOIR PLUS
-
Concevoir des emballages durables : un guide du convertisseur pour les marques de produits alimentaires et d'animaux de compagnie
Sep 18,2026
Lorsqu'une marque européenne de snacks a requalifié un sachet stand-up de 250 g pour le marché allemand, l'illustration n'a jamais été le problème. Le triplex PET/feuille/PE qu'il utilisait depuis une décennie transportait environ la moitié de son poids en polyéthylène, bien en dessous du seuil de 9...VOIR PLUS
-
empreinte carbone des emballages : applications, critères de sélection et guide pratique
Sep 16,2026
Si vous souhaitez réduire l’empreinte carbone des emballages, le levier le plus rapide est généralement le poids du matériau. Une pochette flexible peut protéger le même produit qu'un pot ou une canette rigide tout en utilisant beaucoup moins de matériau, et ce gain de poids se reflète à la fois dans les émissions...VOIR PLUS
1. Pourquoi Film en rouleau Devient la solution d'emballage préférée en 2026
Le film en rouleau, le film en rouleau d'emballage et le film en rouleau d'emballage flexible sont devenus des matériaux essentiels pour les lignes d'emballage automatisées modernes. Par rapport aux sachets préfabriqués, le film en rouleau permet aux fabricants de produire des emballages personnalisés directement sur les équipements Form-Fill-Seal (FFS), Vertical Form Fill Seal (VFFS) et Horizontal Form Fill Seal (HFFS), réduisant ainsi les coûts d'emballage tout en améliorant l'efficacité de la production.
Selon "L'avenir de l'emballage flexible mondial jusqu'en 2029" de Smithers , les emballages flexibles continuent de surpasser de nombreux formats d'emballages rigides en raison de coûts de transport inférieurs, d'une consommation de matériaux réduite et d'une durabilité améliorée. Le rapport prévoit une expansion continue du marché mondial jusqu’à la fin de la décennie, à mesure que les secteurs de l’alimentation, des aliments pour animaux, des soins médicaux et des soins personnels adoptent de plus en plus d’emballages flexibles.
Source : Smithers, L'avenir de l'emballage flexible mondial jusqu'en 2029.
Pour les fabricants exploitant des équipements d'emballage automatiques à grande vitesse, en sélectionnant le bon Film en rouleau Manufacturer affecte directement la qualité de l’étanchéité, la disponibilité des machines, la protection des produits et le coût de production global.
2. (1) Cinq facteurs d'achat que les acheteurs devraient évaluer avant de choisir un film d'emballage en rouleau
Compatibilité avec les machines d'emballage automatiques
La compatibilité des machines reste l’un des risques d’approvisionnement les plus négligés. Les équipements d'emballage à grande vitesse nécessitent un diamètre de rouleau, une épaisseur de film, une résistance à la traction et une excellente planéité constants. Un film en rouleau de mauvaise qualité provoque souvent des plis, des déviations du film, un repérage imprécis et des défauts de scellage qui augmentent les temps d'arrêt.
Sécurité des matériaux et conformité réglementaire
Les acheteurs d'emballages alimentaires ont de plus en plus besoin de matériaux de qualité alimentaire conformes aux réglementations de la FDA, de l'UE sur le contact alimentaire et aux normes de migration pertinentes. Des matériaux sans odeur et des environnements de production certifiés réduisent les risques de non-conformité pour les exportations internationales.
Performances de protection des barrières
Différents produits nécessitent différentes structures de barrière. Les collations nécessitent souvent des barrières contre l'humidité, le café nécessite des barrières contre l'oxygène, les aliments surgelés nécessitent une résistance à la perforation, tandis que les produits pharmaceutiques exigent une excellente protection contre l'humidité et l'oxygène.
Précision d'impression
L’emballage haut de gamme dépend d’une reproduction précise des couleurs et de l’enregistrement de l’impression. L'impression hélio haute définition améliore l'attrait en rayon tout en préservant la cohérence de la marque sur plusieurs lots de production.
Flexibilité de personnalisation
Les marques mondiales exigent de plus en plus des films personnalisés en largeur, épaisseur, combinaisons de matériaux, finitions mates ou brillantes, compatibilité avec les fermetures éclair, encoches faciles à déchirer, marquage au laser et structures recyclables pour répondre aux attentes changeantes des consommateurs.
3. (2) Comment Hangzhou Zhiwei Packaging Technology Co., Ltd aide les acheteurs à réduire les risques d'approvisionnement
Hangzhou Zhiwei Packaging Technology Co., Ltd se concentre sur la fourniture de hautes performances Film en rouleau d'emballage flexible personnalisé qui répond à cinq préoccupations majeures en matière d'achat : compatibilité, conformité, performances barrières, qualité d'impression et personnalisation.
- Largeur, épaisseur, rigidité et planéité des rouleaux contrôlées avec précision pour des performances stables de la machine.
- Compatible avec les machines d'emballage automatiques à grande vitesse, minimisant les bourrages de film et les interruptions de production.
- Matériaux certifiés de qualité alimentaire avec une excellente conformité en matière de sécurité.
- Structures à haute barrière protégeant contre l’oxygène, l’humidité, l’exposition aux UV et les odeurs.
- Excellent enregistrement d’impression, couleurs éclatantes et adhérence durable de l’encre.
- Personnalisation complète des matériaux, dimensions, finitions et structures d’emballage.
Ces capacités aident les acheteurs internationaux à améliorer l’efficacité de l’emballage tout en maintenant une qualité de produit stable sur les grandes séries de production.
4. (3) La force de fabrication derrière un fabricant fiable de films en rouleau
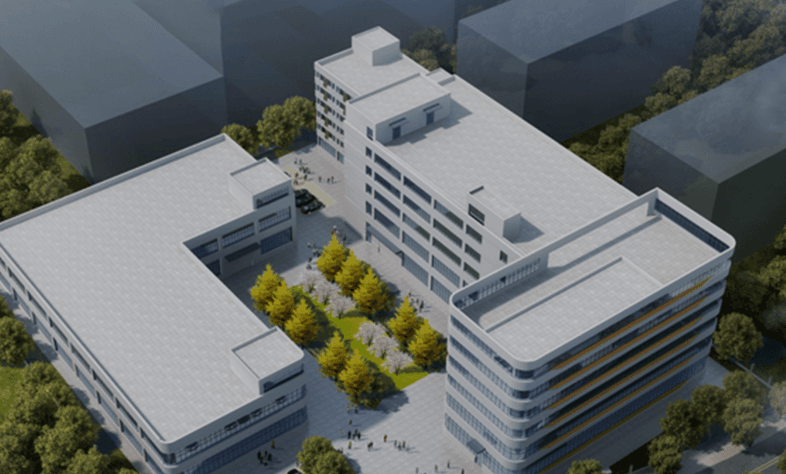
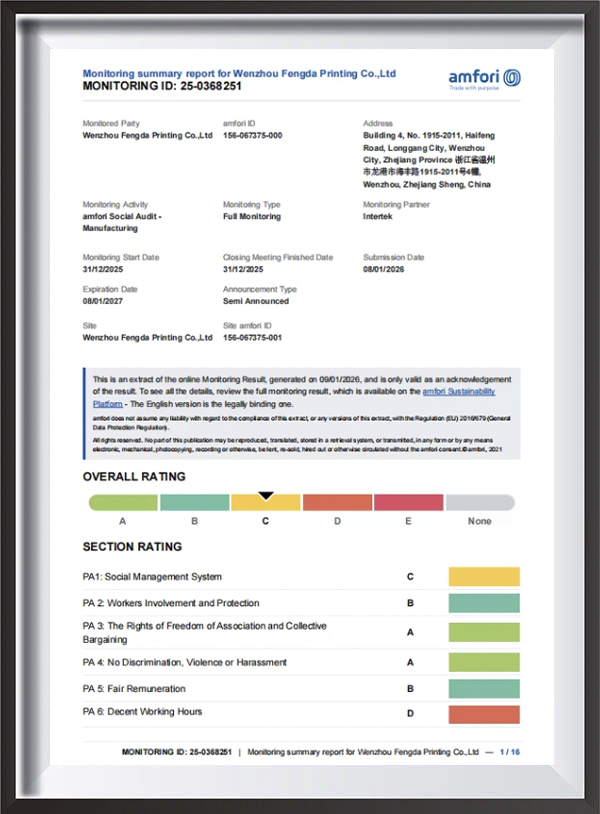
Située à Longgang, Wenzhou, province du Zhejiang, largement reconnue comme la ville de l'imprimerie de Chine, Wenzhou Feng Printing Co., Ltd. a été créée en 1989 (anciennement Cangnan Yongfeng Color Printing Factory). L'entreprise est spécialisée dans le développement, la conception et la fabrication de produits d'emballage flexibles en plastique pour les marchés mondiaux.
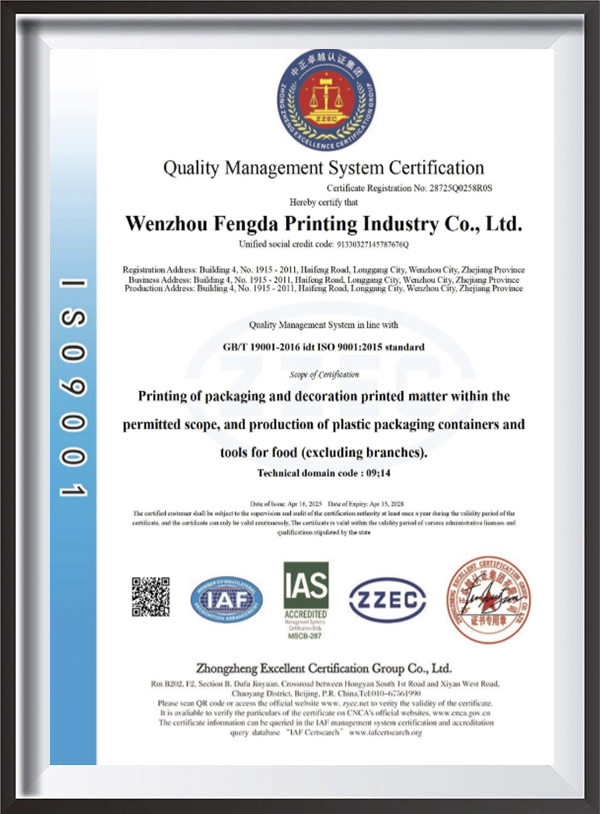
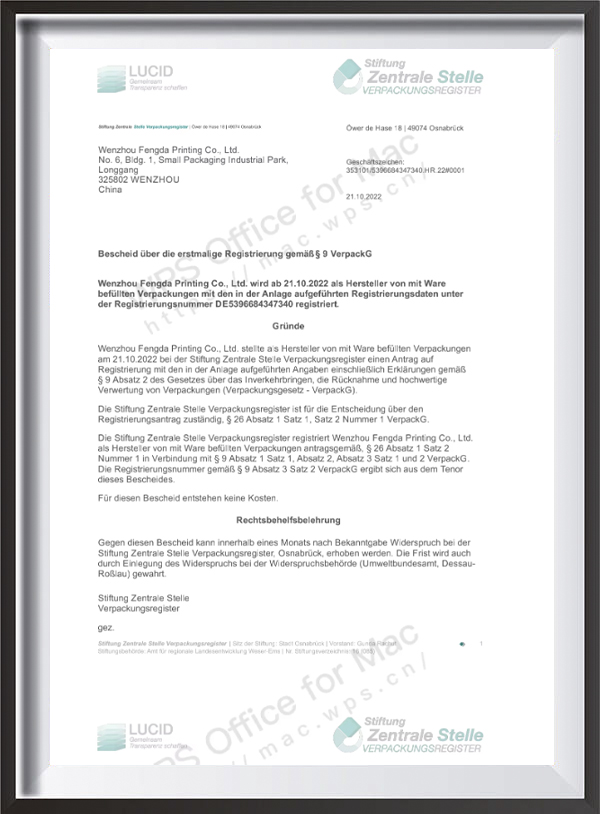
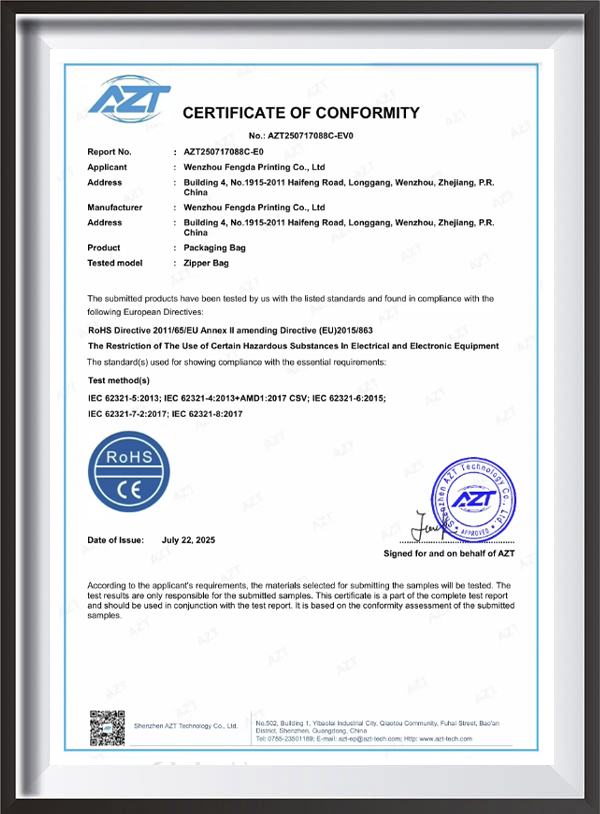
Aujourd'hui, l'entreprise exploite des installations de production modernes soutenues par QS, ISO9001, ISO22000, FSC, NBCU (NBC mondial) et autres certifications de gestion. Un Atelier de purification sans poussière de qualité 100 000 contribue à garantir une qualité constante des produits tout en prenant en charge les applications exigeantes d’emballage alimentaire et de consommation.
Les investissements à long terme dans les équipements d'impression, la technologie de laminage, l'inspection de la qualité et la gestion de la production permettent à l'entreprise de servir ses clients dans les secteurs de l'emballage alimentaire, des aliments pour animaux de compagnie, des aliments surgelés, du café, des produits chimiques quotidiens et de l'emballage industriel.
5. (4) Applications typiques du film en rouleau d'emballage flexible
| Industrie | Produits typiques | Exigence clé en matière d'emballage |
|---|---|---|
| Snacks | Chips, Noix | Barrière contre l'humidité |
| Café | Haricots, poudre | Barrière élevée à l'oxygène |
| Nourriture pour animaux | Nourriture sèche, friandises | Protection contre les odeurs |
| Aliments surgelés | Fruits de mer, Viande | Résistance aux basses températures |
| Produits médicaux | Appareils | Protection contre la stérilité |
6. Questions fréquemment posées
T1. Qu'est-ce qu'un film en rouleau ?
Rollstock Film est un emballage flexible fourni en rouleaux continus pour les machines d'emballage automatiques FFS, VFFS et HFFS.
Q2. Le film Rollstock peut-il être personnalisé ?
Oui. La largeur, l'épaisseur, la structure, l'impression, la finition de surface, le niveau de barrière et les propriétés d'étanchéité peuvent tous être personnalisés en fonction des exigences de l'équipement d'emballage et du produit.
Q3. Quelles industries utilisent le plus le film en rouleau d’emballage ?
Les aliments, les aliments pour animaux de compagnie, les produits surgelés, le café, les produits pharmaceutiques, les soins personnels, les produits ménagers et les produits industriels utilisent tous largement des films en rouleaux d'emballage.
Q4. Comment choisir le bon fabricant de films en rouleau ?
Évaluez l’expérience de production, les certifications, les systèmes de contrôle qualité, la compatibilité des machines, la capacité de personnalisation et l’expérience d’exportation avant de prendre des décisions d’achat.
Q5. Pourquoi la performance des barrières est-elle importante ?
Les films à haute barrière réduisent l'oxygène, l'humidité, le transfert d'odeurs et l'exposition aux UV, contribuant ainsi à prolonger la durée de conservation tout en préservant la fraîcheur du produit.
Q6. Le film en rouleau pour emballage flexible personnalisé est-il adapté aux emballages durables ?
Oui. De nombreux fabricants proposent désormais des structures mono-matériaux recyclables, des films de faible épaisseur et des solutions d'emballage économes en matériaux pour soutenir les objectifs de développement durable tout en maintenant les performances de l'emballage.
IMPRÉCSSION À SERVICE COMPLETET EMBALLAGE
Notre personnel innovant peut faire passer un nouveau produit de la vision à l'impression, à l'emballage et à l'expédition, en fournissant des solutions personnalisées d'emballage de sacs alimentaires et d'emballage flexible, en mettant à jour les produits existants pour une meilleure visibilité en rayon et en rationalisant l'ensemble de votre distribution en gérant toutes les tâches dans un endroit central.
Copyright© Hangzhou Zhiwei Packaging Technology Co.,Ltd
Tous droits réservés
Liens rapides
Produit
Coordonnées
-
 Parc intelligent de Jiuyin, Longgang, Zhejiang, Chine
-
 [email protected]
-
 +86 13758856618