Hangzhou Zhiwei Packaging Technology Co.,Ltd
-

-

+86 13758856618
 LANGUE

Valve Bags for Food Manufacturer
Nos sacs à valve à air se comparent avec précision aux cinq préoccupations principales des acheteurs : performances des valves à air, conformité des matériaux, protection contre la fraîcheur, adaptation pratique et contrôlabilité personnalisée. Avec des avantages ciblés, nous résolvons de manière globale les problèmes d'approvisionnement exclusifs : en nous concentrant sur la fonction principale de la performance de la vanne d'air, l'échappement est lisse et dégagé, le sas unidirectionnel est étanche sans fuite ni retour, et le gaz produit par la fermentation des grains de café, des noix et d'autres contenus peut être rapidement évacué, évitant ainsi les problèmes de gonflement des sacs à la racine ; Adhérer à l'essentiel de la conformité des matériaux, choisir des matériaux sûrs de qualité alimentaire ou de catégorie correspondante, sans odeur, sans migration d'ingrédients nocifs, se conformer pleinement aux certifications de l'industrie telles que les normes de sécurité pour le contact alimentaire et respecter les normes de propriétés de barrière matérielle, de sorte que l'approvisionnement n'ait aucun problème de conformité ; Adhérant aux exigences fondamentales de conservation et de protection, nous utilisons des matériaux à haute barrière et des fonctions de valve d'air pour obtenir un double verrouillage de la fraîcheur, empêchant efficacement l'humidité, l'oxydation et les odeurs, prolongeant la durée de conservation du contenu et verrouillant fermement la saveur d'origine ; La clé d'une utilisation pratique et adaptable est que le produit répond aux normes de charge, qu'il soit résistant aux perforations, qu'il ne soit pas facilement endommagé, qu'il supporte des formes autoportantes ou à fond plat, qu'il s'adapte aux scénarios d'affichage et de stockage et qu'il soit conçu avec des ports faciles à déchirer pour s'adapter de manière flexible à différentes formes de contenu telles que les particules et les poudres ; En réponse aux besoins de personnalisation et de livraison au niveau opérationnel, la position, la taille, l'épaisseur et l'impression de la vanne d'air peuvent être personnalisées de manière flexible, avec une impression claire et complète qui ne s'estompe pas facilement. Dans le même temps, des prix de lot raisonnables, une quantité minimale de commande contrôlable et un cycle de livraison stable sont fournis pour garantir de manière globale un processus d'approvisionnement efficace et sans souci.
-
Produits populaires

-
Emballage flexible

-
Emballage en papier

-
Emballage en plastique

-
Étiquette autocollante

-
Pochette en paille intégrée

-
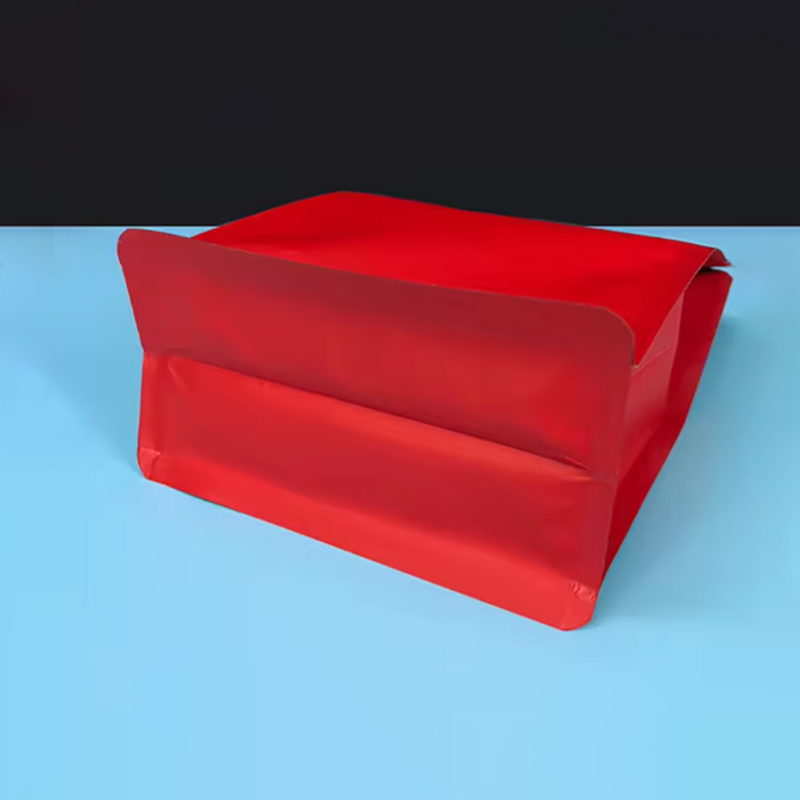
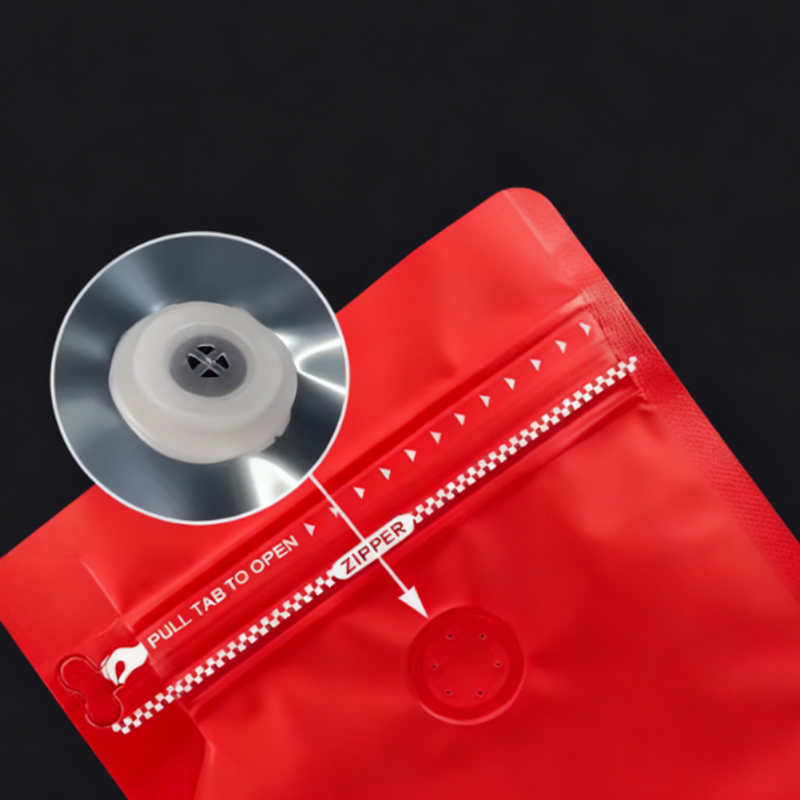
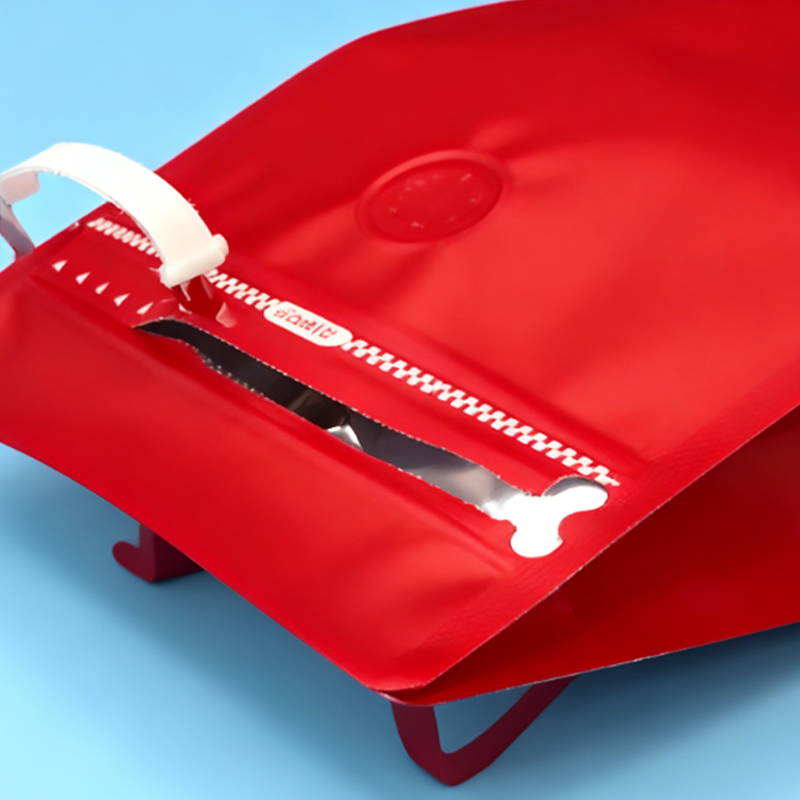
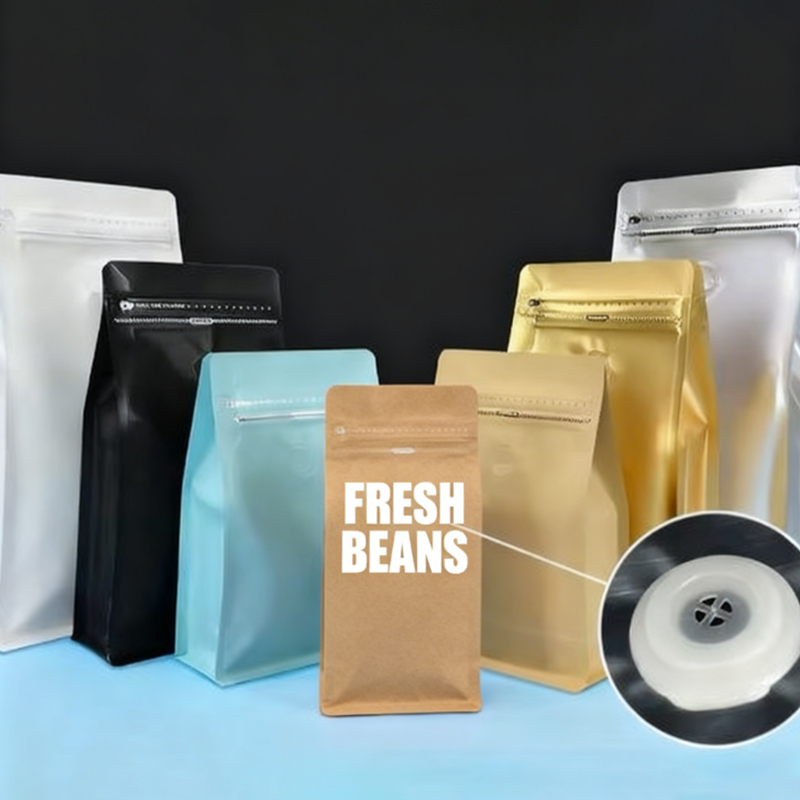
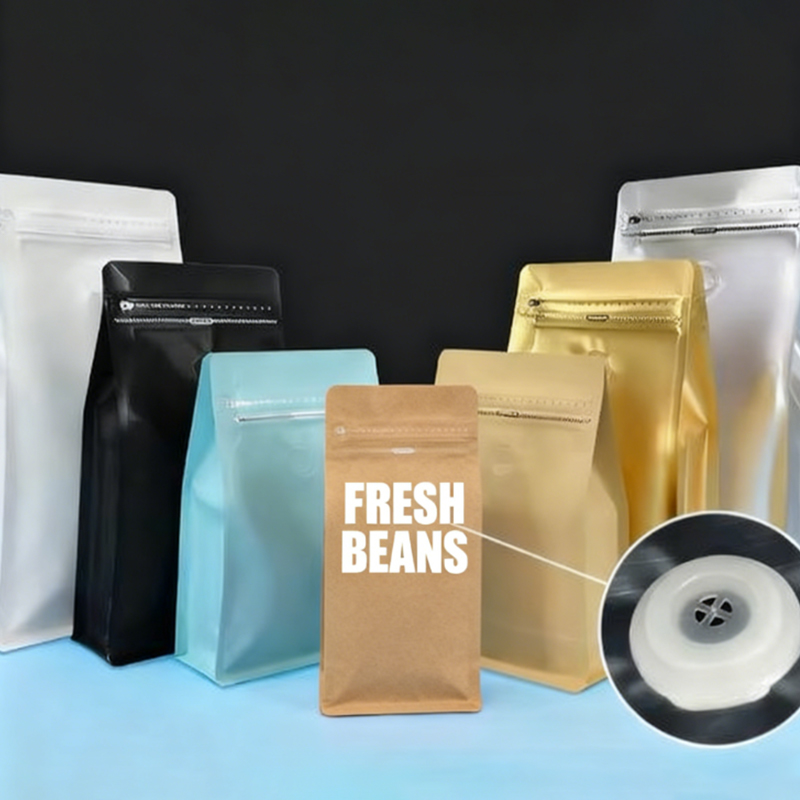 Les styles courants sont les sacs à valve autonomes (avec plis en accordéon/structure plate au fond) et les sacs à valve à fond plat. Le type autonome peut tenir debout indépendamment et convient à...VOIR PLUS

Hangzhou Zhiwei Emballage Technology Co., Ltd

Nouveautés
-
Matériaux d'emballage approuvés par la FDA : Guide de conformité 21 CFR pour les marques alimentaires
 Sep 23,2026
Lors d'un audit de routine au détail, un fabricant de snacks a mis en attente une palette entière de sachets de granola car le film flexible ne contenait aucune documentation liant l'emballage à une réglementation spécifique 21 CFR. Le transformateur avait commercialisé le matériau comme étant de « qualité al...VOIR PLUS
-
Concevoir des emballages durables : un guide du convertisseur pour les marques de produits alimentaires et d'animaux de compagnie
Sep 18,2026
Lorsqu'une marque européenne de snacks a requalifié un sachet stand-up de 250 g pour le marché allemand, l'illustration n'a jamais été le problème. Le triplex PET/feuille/PE qu'il utilisait depuis une décennie transportait environ la moitié de son poids en polyéthylène, bien en dessous du seuil de 9...VOIR PLUS
-
empreinte carbone des emballages : applications, critères de sélection et guide pratique
Sep 16,2026
Si vous souhaitez réduire l’empreinte carbone des emballages, le levier le plus rapide est généralement le poids du matériau. Une pochette flexible peut protéger le même produit qu'un pot ou une canette rigide tout en utilisant beaucoup moins de matériau, et ce gain de poids se reflète à la fois dans les émissions...VOIR PLUS
1. Sacs à valve pour aliments : La solution d'emballage ultime pour la fraîcheur, la sécurité et l'attrait en rayon en 2026
Les sacs à valve pour aliments sont devenus une solution d'emballage de plus en plus importante pour les torréfacteurs de café, les transformateurs de noix, les fabricants de thé, les fournisseurs d'aliments pour animaux de compagnie et les marques d'aliments spécialisés. Contrairement aux emballages flexibles ordinaires, les sacs à valve sont dotés d'une valve de dégazage unidirectionnelle qui permet aux gaz générés à l'intérieur de l'emballage de s'échapper tout en empêchant l'air extérieur, l'humidité et les contaminants de pénétrer. Cette conception unique permet de préserver la qualité du produit tout en prolongeant la durée de conservation.
Les grains de café fraîchement torréfiés libèrent naturellement du dioxyde de carbone (CO₂) pendant plusieurs jours après la torréfaction. Selon le Association des cafés de spécialité (SCA) , le dégazage est un processus normal qui influence directement la fraîcheur du café et le développement de sa saveur. Sans valve anti-retour, l'accumulation de gaz peut provoquer un gonflement de l'emballage, voire une défaillance du joint. L'emballage à valve résout efficacement ce défi tout en protégeant les arômes du café de l'exposition à l'oxygène. (Source : Ressources techniques de la Specialty Coffee Association)
Aujourd'hui, prime Sacs à valve à café , Sacs d'emballage de café avec valve , et Sacs à valve pour aliments Products sont conçus non seulement pour la préservation de la fraîcheur, mais également pour le remplissage à grande vitesse, une image de marque attrayante, la conformité à la sécurité alimentaire et des solutions d'emballage personnalisées adaptées aux fabricants mondiaux de produits alimentaires.
2. Cinq facteurs d’achat essentiels pour les sacs à valve destinés aux aliments
(1) Performances fiables de la vanne unidirectionnelle
La valve anti-retour est l’élément central de l’emballage. Il doit libérer les gaz internes en douceur tout en empêchant l’oxygène et l’humidité extérieurs de pénétrer dans le sac. Les performances stables de la vanne minimisent le gonflement de l’emballage et maintiennent la qualité du produit tout au long du transport et du stockage.
(2) Conformité des matériaux de qualité alimentaire
Les matériaux d'emballage alimentaire doivent être conformes aux réglementations relatives au contact alimentaire, être inodores, exempts de migration de substances nocives et offrir une excellente résistance mécanique pour une distribution internationale en toute sécurité.
(3) Protection contre la fraîcheur à haute barrière
Les films multicouches à haute barrière réduisent efficacement la transmission de l'oxygène, la pénétration de l'humidité et la perte d'arôme. Combinés à la valve de dégazage, ils créent un environnement de stockage idéal pour le café, les noix, les céréales, le thé et autres produits sensibles à l'oxygène.
(4)Adaptabilité pratique de l'emballage
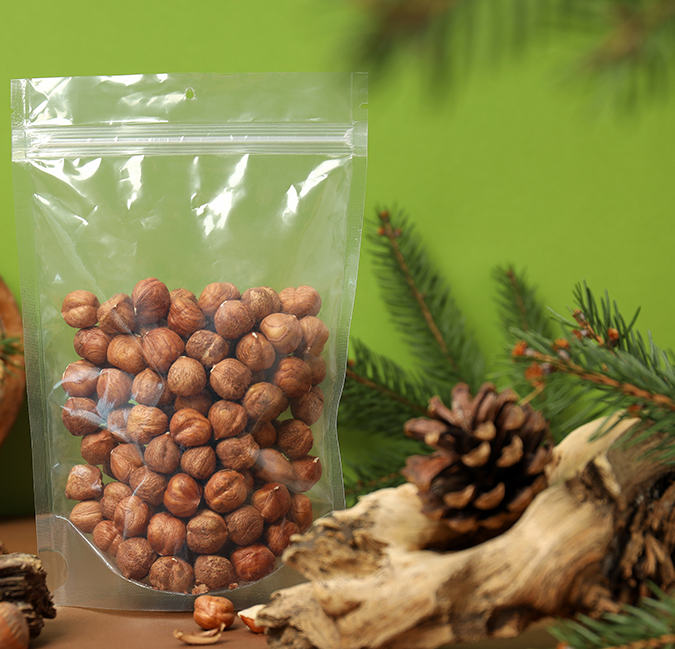
Les sacs à valve modernes sont disponibles en sachets debout, en sacs à fond plat, en sacs à soufflet latéral et en sacs à quatre joints. Ils peuvent contenir des poudres, des granulés, des haricots entiers, des fruits secs et d'autres produits alimentaires tout en conservant une excellente résistance à la perforation et une excellente capacité de charge.
(5)Personnalisation et stabilité de l’approvisionnement
Les fabricants professionnels proposent des positions de vannes, des dimensions de sacs, des structures de barrière, des épaisseurs, des conceptions d'impression et des caractéristiques d'ouverture personnalisées tout en garantissant une capacité de production stable et des délais de livraison fiables.
3. Comparaison des sacs à valve premium pour les aliments
| Élément de performance | Spécification recommandée | Avantage commercial |
|---|---|---|
| Valve unidirectionnelle | Dégazage rapide, pas de retour d'air | Maintient la fraîcheur |
| Propriété de la barrière | Barrière élevée contre l’oxygène et l’humidité | Durée de conservation plus longue |
| Résistance du matériau | Résistant aux perforations | Un transport plus sûr |
| Qualité d'impression | Haute résolution | Image de marque améliorée |
| Personnalisation | Position, taille et illustration de la vanne | Prend en charge les projets OEM |
4. Pourquoi de plus en plus de fabricants de produits alimentaires choisissent les sacs à valve à café
- Les valves unidirectionnelles libèrent le gaz interne tout en empêchant l'oxygène d'entrer.
- Les matériaux à haute barrière préservent l'arôme, la saveur et la fraîcheur.
- Une excellente résistance à la perforation protège les produits lors du transport international.
- Les conceptions debout et à fond plat améliorent la présentation en rayon.
- Les ouvertures faciles à déchirer offrent une meilleure expérience au consommateur.
- L'impression personnalisée renforce la reconnaissance de la marque sur les marchés concurrentiels.
Selon l'Organisation internationale du café (ICO), la consommation mondiale de café reste forte, entraînant une demande croissante d'emballages haut de gamme préservant la fraîcheur tout au long de la distribution internationale. Les sacs à valve haute performance sont donc devenus la solution d'emballage préférée de nombreuses marques de café de spécialité. (Source : Rapports de marché de l’Organisation internationale du Café)
5. À propos de Hangzhou Zhiwei Packaging Technology Co., Ltd
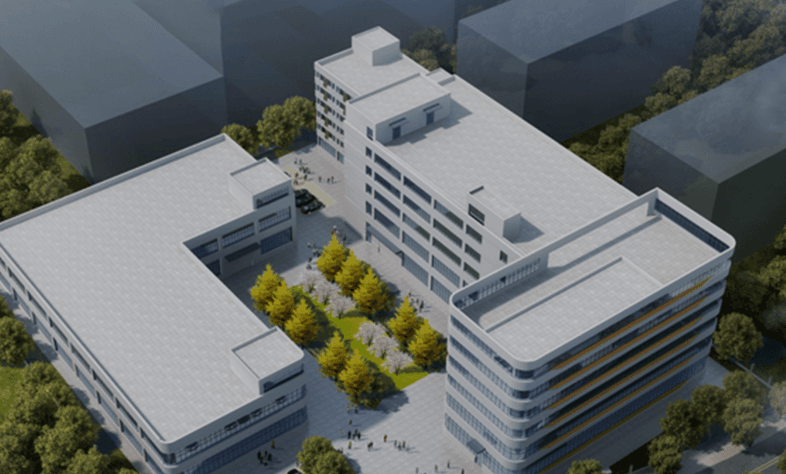
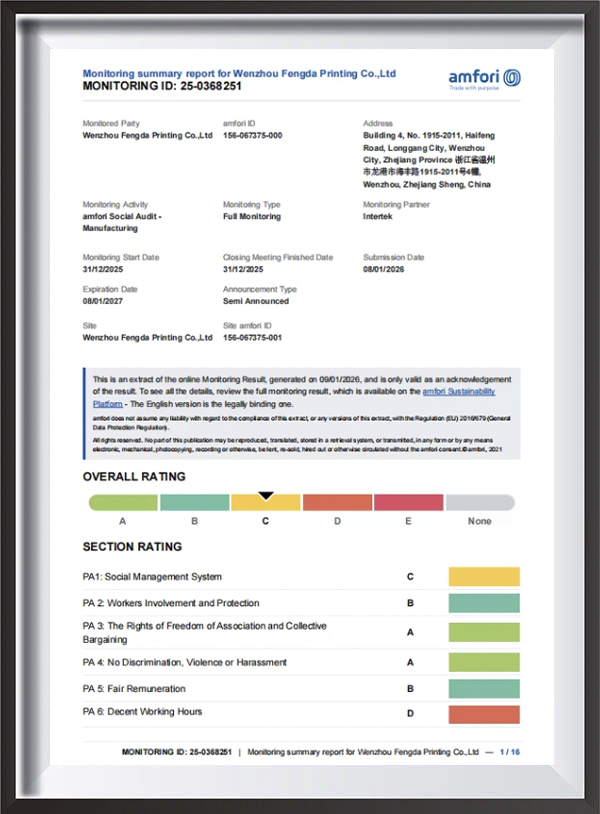
Hangzhou Zhiwei Emballage Technology Co., Ltd est un professionnel Sacs à valve pour aliments Manufacturer avec des décennies d'expérience dans la production d'emballages flexibles. Située à Longgang, Wenzhou, dans la province du Zhejiang, le centre renommé de l'industrie de l'imprimerie en Chine, la société est issue de Wenzhou Feng Printing Co., Ltd., fondée en 1989.
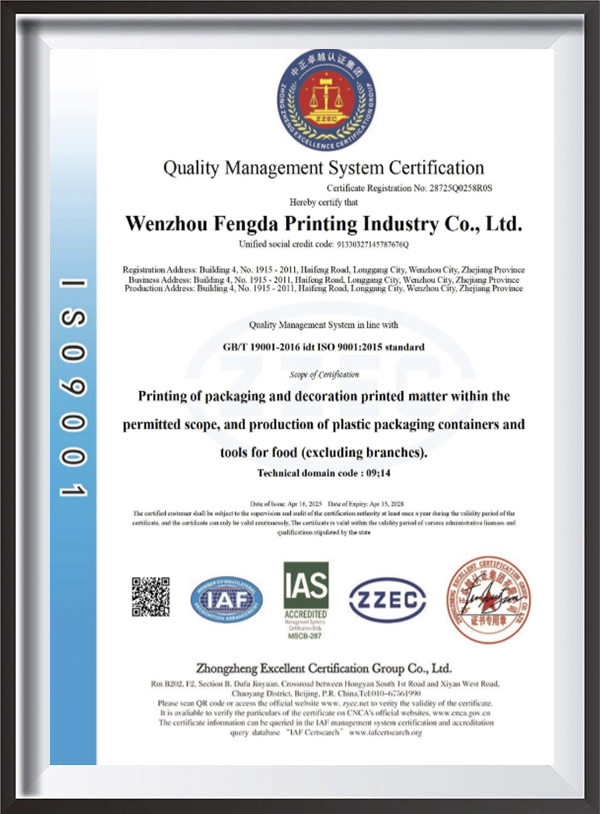
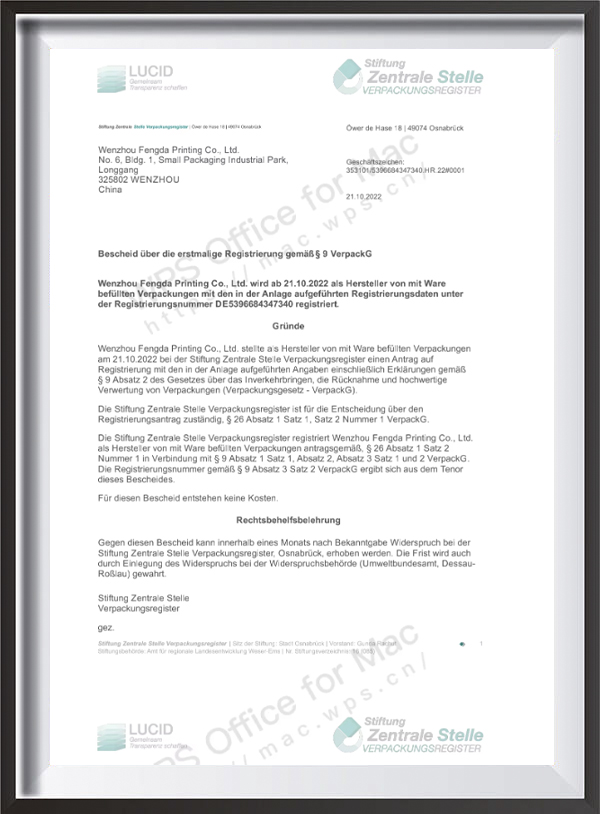
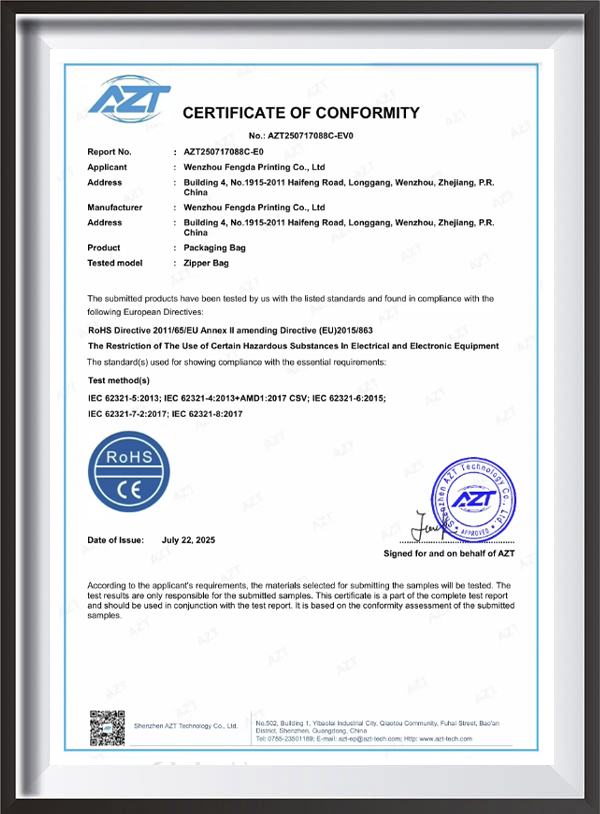
La société a obtenu QS, ISO9001, ISO22000, FSC, NBCU (NBC mondial) et autres certifications de systèmes de gestion. Un Atelier de purification sans poussière de qualité 100 000 garantit une qualité de fabrication constante pour les applications d’emballage alimentaire.
Ses sacs à valve répondent avec précision aux cinq préoccupations majeures des acheteurs : performances fiables des valves unidirectionnelles, conformité des matériaux de qualité alimentaire, protection contre la fraîcheur à haute barrière, adaptabilité pratique de l'emballage et personnalisation flexible. Les produits se caractérisent par un dégazage en douceur, une excellente étanchéité à l'air sans reflux, des barrières supérieures contre l'humidité et l'oxygène, des structures résistantes à la perforation, des ouvertures faciles à déchirer, des positions de valve et une impression personnalisables, des prix de lots compétitifs, des quantités de commande minimales flexibles et des calendriers de livraison fiables pour les marques alimentaires mondiales.
6. Tendances futures en matière d’emballage alimentaire à valve
(1)Matériaux d'emballage durables
Les fabricants développent de plus en plus de sacs à valve recyclables et mono-matériau qui soutiennent les initiatives d'économie circulaire sans sacrifier les performances barrières.
(2) Structures de film à barrière supérieure
Les matériaux multicouches avancés continuent d’améliorer la protection contre l’oxygène, l’humidité et les arômes pour les applications alimentaires haut de gamme.
(3) Impression numérique et étiquettes intelligentes
L'impression numérique haute définition, les codes QR et les technologies de traçabilité aident les marques à améliorer l'engagement des consommateurs et la transparence de la chaîne d'approvisionnement.
(4) Emballage adapté à l'automatisation
Les futurs sacs à valve continueront d'évoluer pour prendre en charge des lignes de remplissage plus rapides, une meilleure cohérence d'étanchéité et des coûts de production réduits.
7. Questions fréquemment posées
T1. A quoi sert un clapet anti-retour dans les emballages alimentaires ?
La valve permet aux gaz générés à l’intérieur de l’emballage de s’échapper tout en empêchant l’oxygène et l’humidité extérieurs de pénétrer, contribuant ainsi à maintenir la fraîcheur.
Q2. Quels produits utilisent couramment des sacs d'emballage de café avec valve ?
Grains de café fraîchement torréfiés, café en poudre, noix, thé, céréales spéciales, aliments pour animaux et autres produits bénéficiant d'un dégazage et d'une protection haute barrière.
Q3. Les sacs à valve pour produits alimentaires sont-ils sans danger pour les aliments ?
Oui. Les fabricants professionnels utilisent des matériaux de qualité alimentaire qui sont conformes aux réglementations en vigueur concernant le contact alimentaire et aux systèmes de gestion de la qualité.
Q4. Les sacs à valve peuvent-ils être personnalisés ?
Oui. Les clients peuvent personnaliser la taille du sac, la position de la valve, la structure du matériau, l'épaisseur, la finition de surface, l'impression et les caractéristiques d'ouverture en fonction des exigences du produit.
Q5. Pourquoi les matériaux à haute barrière sont-ils importants ?
Les films à haute barrière réduisent la transmission de l'oxygène et de l'humidité, aidant ainsi à préserver la saveur, l'arôme, la texture et la qualité globale du produit pendant le stockage et le transport.
Q6. Comment choisir des sacs à valve fiables pour un fabricant de produits alimentaires ?
Recherchez des fabricants possédant une expérience éprouvée dans l'industrie, des certifications en matière de sécurité alimentaire, des installations de production sans poussière, de solides capacités de personnalisation, un contrôle qualité cohérent, une expertise en exportation et des performances de livraison stables.
IMPRÉCSSION À SERVICE COMPLETET EMBALLAGE
Notre personnel innovant peut faire passer un nouveau produit de la vision à l'impression, à l'emballage et à l'expédition, en fournissant des solutions personnalisées d'emballage de sacs alimentaires et d'emballage flexible, en mettant à jour les produits existants pour une meilleure visibilité en rayon et en rationalisant l'ensemble de votre distribution en gérant toutes les tâches dans un endroit central.
Copyright© Hangzhou Zhiwei Packaging Technology Co.,Ltd
Tous droits réservés
Liens rapides
Produit
Coordonnées
-
 Parc intelligent de Jiuyin, Longgang, Zhejiang, Chine
-
 [email protected]
-
 +86 13758856618